

板金加工のVA・VEとは?工程を減らしてコストを下げる設計変更5つの考え方
板金加工のコストダウンでは、単価だけを比較するのではなく、切断・穴あけ・曲げ・溶接・仕上げといった工程を見直すことが重要です。わずかな設計変更でも工程削減につながり、品質や必要な機能を維持したまま、見積価格や納期を改善できる場合があります。
そこで役立つ考え方が、機能を保ちながら価値を高めるVEと、代替案でコスト低減を図るVAです。
本記事では、板金部品でコストが増える理由から、曲げ回数・穴加工・溶接を減らす設計のポイント、図面で明確にすべき条件まで、実務に役立つVA・VEの進め方を解説します。
Contents
1. 板金加工のVA・VEとは何か、工程を減らしてコストを下げる設計変更5つの考え方

板金加工におけるVA・VEは、単価交渉ではなく、必要機能を維持しながら工程削減につながる設計変更を検討する考え方です。
ブラケット、カバー、筐体、取付金具などは、部品構成や曲げ形状、穴位置を見直すことで、板金コストダウンと品質安定を両立できる場合があります。
1-1. VAとVEの違い
VAはValue Analysis(価値分析)、VEはValue Engineering(価値工学)の略です。
一般には、既存部品や既存製品を分析して改善する活動をVA、新製品の設計・開発段階から価値を作り込む活動をVEと呼びます。いずれも、価値を「機能÷コスト」で捉え、必要な強度、寸法、外観、組立性を守りながらコストを見直す点が共通しています。
板金加工のVA・VEでは、現在の図面をそのまま安く作ることよりも、溶接、曲げ、後加工などの工程自体をなくせないか検討することが重要です。
1-2. 板金部品でコストが増える理由
板金部品の見積価格は、材料費だけで決まりません。レーザー切断や抜き加工、バリ取り、曲げ、溶接、仕上げ、表面処理、検査、梱包といった各工程に、加工時間だけでなく段取りや運搬、仕掛品管理の工数が加わります。
特に小ロット金属加工では、加工時間に対して段取り時間の割合が大きくなりやすいため、工程数の多い設計はコスト増加につながります。
- 機械や金型の段取りが必要になる
- 工程間で部品を移動・管理する必要がある
- 溶接後の歪み修正や仕上げが発生する
- 検査項目や手直しのリスクが増える
1-3. 設計変更で減らせる工程
板金加工の工程削減では、切断時間を数秒短縮するより、溶接や後加工などの工程を一つなくす方が大きな効果につながることがあります。
たとえば、複数部品を曲げ加工で一体化できれば、部品管理、仮組み、位置決め、溶接、溶接ビードの仕上げまで削減できる可能性があります。
ただし、工程を減らす設計変更は、強度、剛性、組立性、外観、使用環境を確認したうえで進める必要があります。
| 見直し対象 | 削減できる可能性がある工程 |
|---|---|
| 部品点数 | 組立、仮付け、溶接、部品管理 |
| 曲げ形状 | 曲げ回数、段取り、持ち替え |
| 穴位置・切欠き | 曲げ後の穴加工、修正加工 |
| 公差・仕上げ条件 | 測定、研磨、外観検査、手直し |
1-4. 形状を簡素化する
不要な立ち上がり、折り返し、複雑な段差、過度に深い箱形状は、曲げ回数や金型段取りを増やす要因になります。設計時には、完成した部品形状だけでなく、板材をどの順番で曲げるかを考えることが重要です。
金型とワークが干渉する形状では、特殊金型や分割加工、追加の溶接工程が必要になる場合があります。
機能に影響しない部分を標準的な90度曲げや単純なフランジ形状へ変更できれば、板金加工の安定化と短納期対応にもつながります。
1-5. 曲げ回数を減らす
曲げ加工は、曲げ箇所ごとに位置決め、ワークの持ち替え、バックゲージ設定を行うため、曲げ回数が増えるほど工数が増加します。
たとえば6回曲げを4回曲げに変更できれば、加工時間だけでなく、作業ミスや寸法ばらつきのリスクも抑えやすくなります。固定方法や取付方向を変更することで、不要な立ち上がりを削除できる場合もあります。
ただし、短すぎるフランジや複数方向への曲げは、標準金型では対応しにくいことがあるため、設計初期に加工会社へ確認することが有効です。
1-6. 穴加工を見直す
穴や長穴、切欠きが曲げ線に近すぎると、曲げ時に穴が変形したり、材料が割れたりするおそれがあります。
この場合、曲げ後に穴あけを追加したり、穴の修正加工を行ったりする必要があり、板金加工コストの増加要因になります。
穴位置を数mm変更できるだけで、レーザー切断またはパンチ加工の後にそのまま曲げられる設計へ改善できることがあります。変更が難しい場合は、曲げ線付近に逃げ穴や逃げ切欠きを設ける方法もあります。
1-7. 溶接を減らす
溶接加工には、本溶接だけでなく、部品の準備、位置決め、治具への固定、仮付け、歪み修正、ビード仕上げ、外観検査などの付帯工数があります。
そのため、溶接構造を一枚板の曲げ構造へ変更できれば、大きなコストダウンが期待できます。一方で、溶接を減らす設計変更では、荷重方向や振動、剛性、組立作業性を確認しなければなりません。
| 変更前の構造 | 変更後の検討例 |
|---|---|
| 板材2部品を溶接 | 一枚板から切断・曲げで一体化 |
| 補強板を追加溶接 | 曲げリブや折り返しで剛性を確保 |
| 複数箇所のスポット溶接 | タブ・差し込み形状で位置決めを簡素化 |
2. コストを左右する板金加工の工程を把握する
板金加工のコストダウンでは、図面上の形状を確認するだけでなく、材料が完成品になるまでの加工順序を把握することが欠かせません。切断、穴あけ、曲げは相互に影響するため、各工程に適した設計にすることで見積精度と品質安定を高められます。
2-1. 切断工程
切断工程では、レーザー加工機、タレパン、シャーリング、プレス金型などを使い、板材から外形を取り出します。外形が複雑であるほど加工時間が長くなり、微細な切欠きや細いスリットが多いと、反りやバリ、熱影響への配慮も必要になります。
少量試作や多品種の板金加工ではレーザー切断が適しやすく、一定数量以上ではプレス加工による抜き加工が有利になることがあります。形状変更の際は、不要な細部を減らし、標準的な加工で安定して切断できる輪郭に整えることが重要です。
2-2. 穴あけ工程
穴あけ工程は、レーザーによる穴加工、タレパンによる抜き、プレス金型による打ち抜きなどで行われます。穴径、穴数、穴ピッチ、長穴形状、曲げ線との距離は、加工性とコストに大きく関わります。小径穴や多数の穴は加工時間を増やし、特殊な形状では専用金型や追加加工が必要になる場合があります。
- 取付穴の位置は組立相手との関係を確認する
- 曲げ線に近い穴は変形リスクを確認する
- 穴径や長穴寸法は標準工具で対応できるか検討する
- タップ加工が必要な箇所は数量や強度条件を整理する
2-3. 曲げ工程
曲げ工程では、板厚、材質、曲げR、フランジ長さ、曲げ方向によって加工難易度が変わります。同じ90度曲げでも、鉄、ステンレス、アルミではスプリングバックや割れやすさが異なり、寸法精度の管理方法も変わります。
また、箱形状やZ曲げ、戻し曲げは、曲げ順序や金型干渉を考慮しなければなりません。
設計段階で曲げ線を整理し、標準的な曲げ金型で対応しやすい形状へ寄せることは、工程削減だけでなく、短納期金属加工や量産時の再現性にも役立ちます。
| 設計項目 | 曲げ工程への影響 |
|---|---|
| 曲げ回数 | 加工時間、段取り、持ち替え工数が増える |
| フランジ長さ | 短すぎると標準ダイで曲げにくい |
| 曲げR | 材質や板厚に合わないと割れや精度不良の要因になる |
| 曲げ方向 | 金型干渉や加工順の制約につながる |
3. 設計段階で実践したいVEの進め方
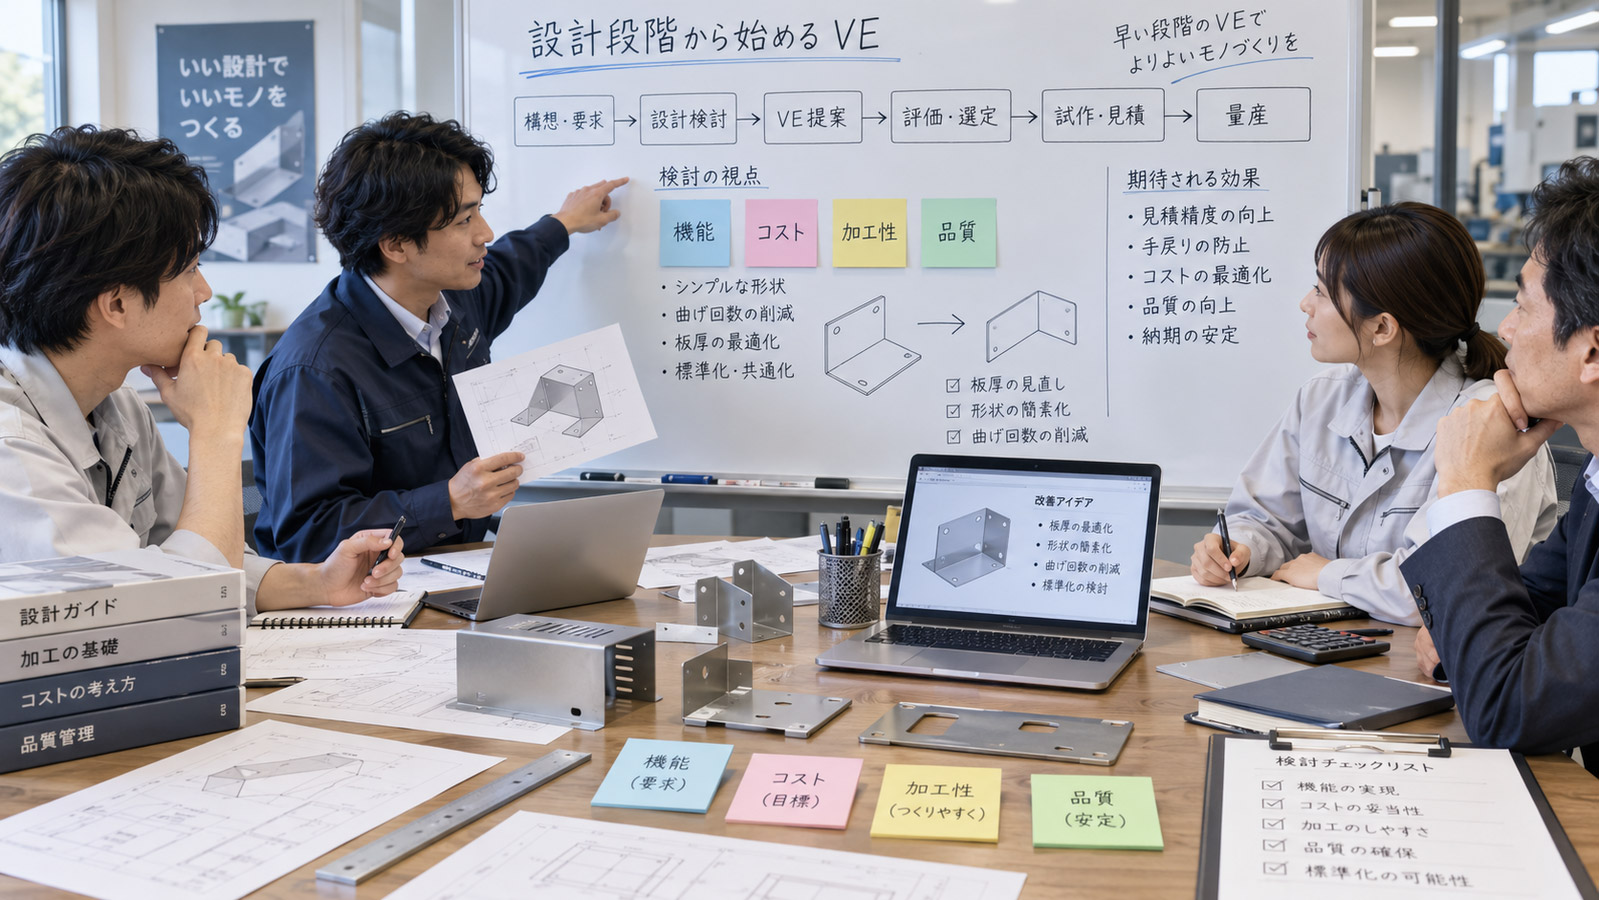
VEは、完成図面を前提に加工費だけを比較する活動ではありません。必要機能、予定数量、品質条件、納期を早い段階で整理し、板金加工、プレス加工、溶接加工を含めた最適な工法を選ぶことが、継続的なコストダウンにつながります。
3-1. 必要機能を整理する
設計変更を行う前に、その部品が果たす機能を明確にします。「覆う」「固定する」「荷重を支える」「位置決めする」「振動を抑える」といった役割を分けることで、形状や精度、仕上げの必要性を判断しやすくなります。
たとえば装置内部のカバーであれば、外観品質よりも安全性や取付性を優先できる場合があります。逆に、架台や補強ブラケットでは、溶接を削減しても必要な剛性を満たせるか、荷重条件を含めて検証することが重要です。
3-2. 数量に合う工法を選ぶ
板金加工の工法選定では、部品単価だけでなく、初期費用と生産数量のバランスを考える必要があります。試作や小ロットでは、レーザー切断とベンダー曲げを組み合わせる方法が柔軟です。
一方、金属部品量産では、プレス加工用の金型を用意することで、抜きや曲げのサイクルを安定させ、1個あたりの加工コストを下げられる場合があります。
| 数量・目的 | 検討しやすい工法 |
|---|---|
| 試作・少量多品種 | レーザー切断、タレパン、ベンダー曲げ |
| 中量生産 | 単発プレスと板金加工の組み合わせ |
| 大量生産 | 順送プレス、専用治具、量産向け溶接工程 |
| 設備フレーム・架台 | 板金、溶接、アルミ型材加工の組み合わせ |
3-3. 試作段階で量産性を確認する
試作では形状が成立していても、量産時に加工時間、治具、検査、品質ばらつきが課題になることがあります。そのため、試作段階から「量産ではどの工程がボトルネックになるか」を確認することが大切です。
特に溶接部品は、熱による歪み、組立治具の要否、溶接後仕上げの範囲を早期に検討すると、量産時の品質安定につながります。
- 試作図面で加工上の干渉や後加工を確認する
- 量産予定数に対してプレス金型の採算性を確認する
- 溶接治具による位置決めと再現性を確認する
- 表面処理後の寸法や外観要求を確認する
4. 図面の工夫で見積精度と品質安定を高める
板金加工外注で見積の差や品質トラブルを抑えるには、加工会社が判断に迷わない図面・仕様書を用意することが重要です。変更できる条件と変更できない条件を明確にすることで、加工方法の提案を受けやすくなり、VEによる改善余地も広がります。
4-1. 寸法公差を適正化する
全寸法に厳しい公差を指定すると、加工、測定、選別、修正の工数が増え、板金加工コストが上がります。重要なのは、公差を一律に緩めることではなく、機能に関わる箇所だけを重点管理することです。取付穴のピッチや組立基準面は厳しく管理し、外観に影響しない端部寸法には一般公差を適用する、といった整理が有効です。
| 区分 | 考え方 |
|---|---|
| 機能上の重要寸法 | 取付位置、嵌合部、基準面などは明確な公差を指定する |
| 組立上の管理寸法 | 相手部品との関係を確認して必要範囲を設定する |
| 一般寸法 | 機能に影響しない箇所は一般公差で管理する |
4-2. 材料と板厚を明記する
図面には、材質、板厚、表面処理の有無を明記することが基本です。SPCC、SECC、SUS304、A5052などは同じ板厚でも加工性、耐食性、曲げ特性、材料費が異なります。材料指定が曖昧だと、見積条件が各社で異なり、価格比較が難しくなるほか、納入後に強度や耐食性の認識違いが起きるおそれがあります。
板厚変更が可能な場合は、許容できる範囲や必要強度を伝えると、板金コストダウンにつながる代替案を受けやすくなります。
4-3. 仕上げ条件を指定する
溶接ビードの仕上げ、バリ取りの程度、研磨範囲、塗装、メッキ、傷の許容範囲などは、見積と品質に大きく影響します。外観面と内部面を区別せずに全面仕上げを求めると、不要な研磨や検査工数が発生する場合があります。
要求する箇所、要求しない箇所、表面処理の種類を図面や仕様書に分けて記載することが重要です。
- 外観面と非外観面を区別して指示する
- 溶接範囲、脚長、仕上げ範囲を明記する
- バリ取りやエッジ処理の要求レベルを整理する
- 塗装・メッキ後の外観基準を共有する
5. 板金加工のVA・VEは工程削減と機能維持を両立する設計改善
板金加工のVA・VEでは、部品一体化、曲げ回数の削減、穴位置の見直し、溶接削減、公差や仕上げ条件の適正化を通じて、工程と付帯工数を減らします。イコマ工業では、図面段階から加工方法、試作・量産性、品質条件を整理し、板金・プレス・溶接を組み合わせたコストダウンのご相談に対応しています。
まとめ
板金加工のVA・VEは工程削減と機能維持を両立する設計改善
板金加工におけるVA・VEは、必要な機能や品質を保ちながら、設計変更によってコストダウンを図る取り組みです。形状の簡素化、曲げ・穴あけ回数の見直し、溶接箇所の削減は、工程削減だけでなく、短納期化や品質安定にもつながります。
板金部品は切断、穴加工、曲げ、溶接、仕上げなど複数工程で構成されるため、図面段階での検討が重要です。材質・板厚・公差・表面処理条件を明確にし、数量に応じた工法を選定することで、見積精度も高まります。
板金の試作から量産までを見据え、加工先と早期に相談し、実現性とコストの両面からVEを進めましょう。