

バーリング加工とは?薄板にねじ山を確保する仕組みと設計時の注意点
薄板の板金部品にねじ締結部を設ける際、板厚だけでは十分なねじ山を確保できず、強度や組立性に悩むことがあります。そこで有効な選択肢となるのが、穴の周囲を立ち上げて有効板厚を増やすバーリング加工です。
バーリング後にタップ加工を行えば、別部品のナットを追加せずにねじ部を形成でき、部品点数や組立工数の削減にもつながります。
一方で、ねじ径・板厚・バーリング高さ・穴位置などの条件を誤ると、成形割れやねじ山不足を招くおそれもあります。本記事では、バーリング加工の基本的な仕組みから、圧入ナットとの違い、薄板部品を設計・見積依頼する際に確認したいポイントまで解説します。
Contents
1. バーリング加工とは、薄板にねじ山を確保する仕組みと設計時の注意点
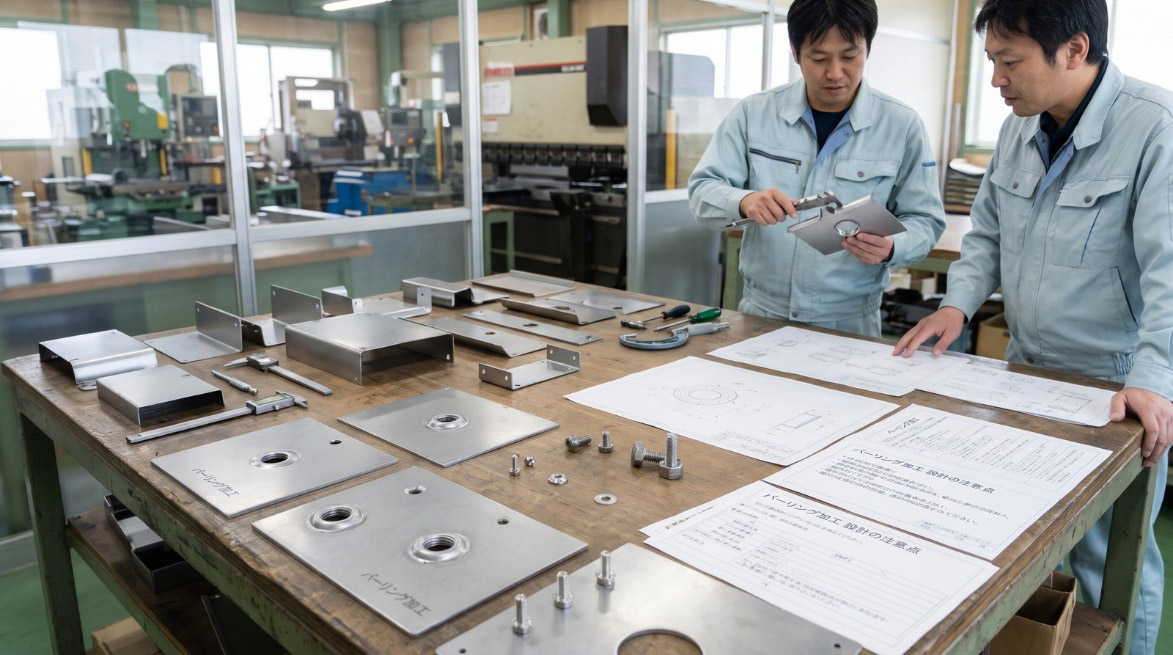
薄板の板金部品にねじ穴を設ける際は、単純なタップ加工では十分なねじ山数を確保できない場合があります。バーリング加工は、穴の周囲を筒状に立ち上げて有効ねじ長さを増やす方法です。
板厚、材質、下穴径、立ち上がり方向を適切に設計することで、ナットを追加せずに締結機能を持たせられます。
1-1. バーリング加工の基本
バーリング加工とは、板金にあけた下穴の周辺をパンチで押し広げ、円筒状に立ち上げるプレス加工です。
「穴フランジ加工」と呼ばれることもあり、薄板へタップを加工する前処理として利用されます。母材の一部を塑性変形させてねじ部の高さをつくるため、別部品のナットを使わずにねじ穴を設けられる点が特徴です。
1-2. 薄板でねじを締結できる理由
薄板へ直接タップを立てると、板厚分しかねじ山が形成されません。たとえば板厚1.0mmの板金へM4ねじを加工する場合、M4並目のピッチは0.7mmであるため、十分なねじ山数を得にくい条件があります。
バーリング加工では、穴周辺を立ち上げた高さもタップの有効長さとして利用できるため、薄板でもねじの保持力を高めやすくなります。
- 板厚だけでは不足するねじ山数を補える
- 薄板のカバーやブラケットへねじ穴を設けやすい
- ナット追加による部品点数を抑えられる
- 締結部だけを局部的に補強できる
1-3. 下穴から立ち上がりを成形する工程
バーリング加工は、一般的に下穴加工、バーリング成形、タップ加工の順で進めます。まずタレットパンチプレス、レーザー加工機、プレス金型などで下穴を設け、その穴へバーリングパンチを押し込みます。
穴の縁にある材料が引き延ばされながら立ち上がり、円筒形状のフランジが形成されます。ただし、立ち上がり部は材料が伸びるため、先端側ほど板厚が薄くなりやすい点に注意が必要です。
1-4. タップ加工でねじ山をつくる方法
バーリング後は、立ち上がった内径へタップ加工を行い、ボルトを締結できるねじ山をつくります。板金タップ加工には、材料を削る切削タップと、材料を塑性変形させる転造タップがあります。
転造タップは切りくずが少ない一方で、下穴径や材料特性の管理が重要です。バーリング内径、ねじサイズ、ピッチ、必要な締付トルクをまとめて確認し、加工会社と適したタップ方式を決めることが品質安定につながります。
1-5. バーリング加工が使われる部品
バーリング加工は、薄板で構成される筐体、カバー、ブラケット、シャーシ、取付金具などで多く使われます。
特に、内部機器や外装カバーをボルトで脱着する部品では、バーリングタップによって組立性と部品点数の削減を両立しやすくなります。
板金加工の穴あけ、曲げ、タップ工程と組み合わせられるため、制御盤や電装ボックス、設備カバー、電子機器部品にも適しています。
| 部品例 | バーリング加工の目的 |
|---|---|
| 板金筐体 | カバーや内部部品の固定 |
| ブラケット | センサー、配線部品、補助機器の取付 |
| 制御盤・電装ボックス | 端子台、機器、扉部品のねじ締結 |
| 機械カバー | メンテナンス時に脱着するカバーの固定 |
1-6. 圧入ナットとの違い
圧入ナットは、薄板へ専用ナットを圧入してねじ機能を持たせる方法です。
バーリング加工は母材そのものを立ち上げてタップを形成するため、追加部品が不要になります。一方で、繰り返しの脱着が多い箇所、高い締付トルクが必要な箇所では、圧入ナットの方が適する場合があります。
| 比較項目 | バーリング+タップ | 圧入ナット |
|---|---|---|
| 追加部品 | 不要 | 必要 |
| 熱影響 | なし | なし |
| 繰り返し締結 | 条件により対応 | 比較的得意 |
| 高トルク対応 | 条件確認が必要 | 対応しやすい |
| 部品点数 | 少ない | 増える |
1-7. バーリング加工が向く条件
バーリング加工は、比較的低から中程度の締結力で、ナットを使わずに薄板へねじ穴を設けたい場合に向いています。板厚1.0mmから1.6mm程度の板金で、M3からM6程度のねじを使う部品では検討されることが多い加工方法です。ただし、材質の延性、必要高さ、ねじの使用回数、板端や曲げ線との距離によって成立性が変わります。
- 薄板へ局部的なねじ機能を追加したい
- ナット部品や溶接工程を減らしたい
- 筐体やカバーなどの板金部品を量産したい
- 比較的頻繁ではない脱着用途である
- 板厚、材質、下穴径を加工条件に合わせられる
2. 薄板のねじ締結でバーリング加工が選ばれる理由
薄板のねじ締結では、必要な強度、組立工数、部品点数、量産性を同時に考える必要があります。
バーリング加工は、板金の成形工程とタップ工程を組み合わせることで、薄板の弱点を補いながら合理的な締結方法を実現できる加工です。
2-1. 板厚不足を補える
薄板タップでは、ねじがかみ合う長さが板厚に制限されます。そこでバーリング加工により穴周辺を立ち上げると、板厚に加えてバーリング高さをねじ加工部として使えます。
ただし、高さを大きくするほど材料は薄肉化し、割れや亀裂のリスクも上がります。必要なねじ山数だけでなく、材質、板厚、下穴径、使用トルクを踏まえた設計が必要です。
2-2. 部品点数を減らせる
溶接ナットやクリンチングナットを使う場合は、ナットの購入、在庫管理、供給、取付工程が必要になります。バーリング加工では、板金母材に直接ねじ機能を持たせるため、追加部品を削減できます。
量産品では、部品点数の削減が購買管理の簡素化、組立時間の短縮、軽量化、金属加工コストダウンにつながることがあります。
- ナット購入費を抑えられる可能性がある
- 圧入・溶接などの追加工程を減らせる
- 部品の供給漏れや組付け忘れを防ぎやすい
- 板金部品単体で締結機能を持たせられる
2-3. 量産時の品質を安定させやすい
バーリング加工は、条件が固まればプレス加工やパンチング加工と組み合わせて再現性を確保しやすい方法です。
量産では、下穴径、バーリング高さ、立ち上げ方向、タップ内径を標準化することで、品質ばらつきの抑制につながります。一方で、下穴のバリ方向や金型摩耗、材料ロットによる成形性の差は品質へ影響します。
| 管理項目 | 品質への影響 |
|---|---|
| 下穴径 | 立ち上がり高さとタップ内径に影響 |
| バリ方向 | 成形時の割れや亀裂の発生に影響 |
| バーリング高さ | 有効ねじ長さと薄肉化に影響 |
| タップ方式 | ねじ山形状、切りくず、加工トルクに影響 |
3. 失敗を防ぐバーリング加工の設計ポイント
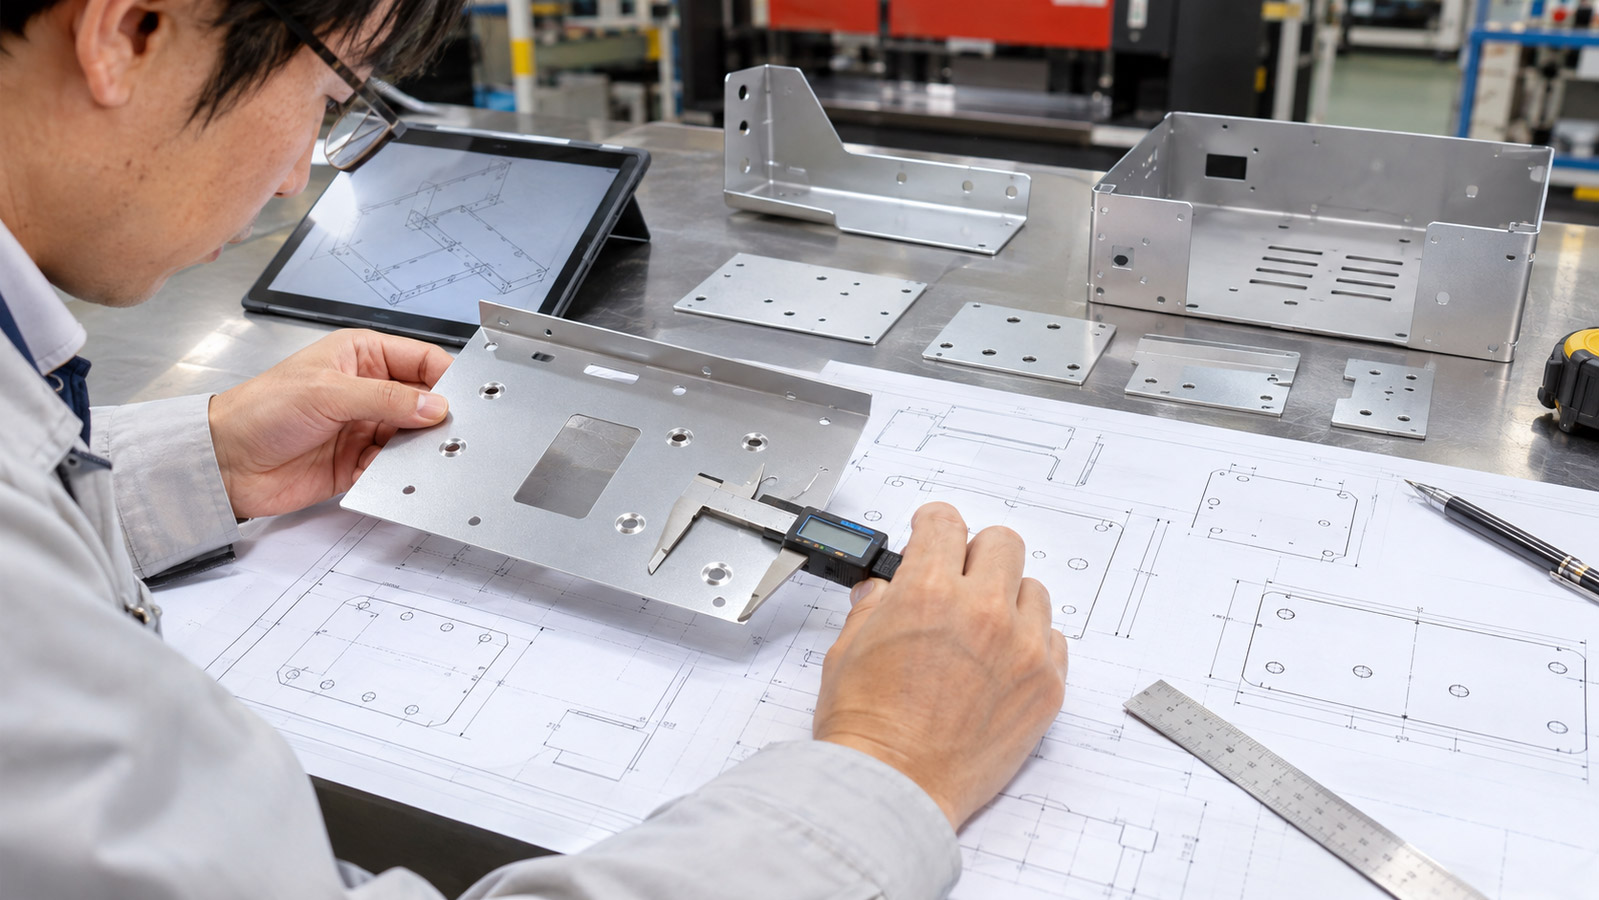
バーリング加工は、ねじサイズだけで仕様を決められる加工ではありません。
板厚、材質、下穴径、完成内径、高さ、立ち上げ方向、周囲の曲げ形状まで確認することで、割れや変形、タップ不良を防ぎやすくなります。
3-1. 板厚に応じたねじ径
板厚に対して大きすぎるねじ径を選ぶと、バーリング部の肉厚やねじ山の保持力が不足する可能性があります。反対に、小さすぎるねじ径では下穴や金型の管理が厳しくなることがあります。
M3、M4、M5、M6といったねじサイズを選ぶ際は、必要な締結力だけでなく、板厚、材質、バーリング高さ、使用回数を基準に検討することが重要です。
3-2. バーリング高さの確保
バーリング高さは、ねじ山数を確保するための重要な寸法です。しかし、高さだけを優先すると、立ち上がり先端が過度に薄くなり、割れや変形の原因になります。
一般に普通バーリングでは板厚の2~3倍程度を目安とする考え方がありますが、実際の加工限界は材質、下穴径、金型形状で変わります。
- 必要な有効ねじ長さを先に整理する
- 板厚と材質に対して過大な高さを指定しない
- 下穴径と完成内径を別寸法として検討する
- 標準金型で対応できる高さを加工会社へ確認する
3-3. 穴位置の逃げ寸法
バーリング部は平面穴よりも立体的な形状となるため、曲げ線、板端、他の穴、溶接部との距離を確保する必要があります。曲げ位置へ近すぎると、曲げ加工時に穴がつぶれたり、バーリング部が傾いたりするおそれがあります。
また、曲げ金型やパンチとの干渉も発生しやすくなります。
| 確認位置 | 主なリスク |
|---|---|
| 曲げ線との距離 | 穴変形、立ち上がりの傾き、金型干渉 |
| 板端との距離 | 外周変形、割れ、成形不足 |
| 近接穴との距離 | 穴間の変形、強度低下 |
| 溶接部との距離 | 熱歪み、作業性低下、工具干渉 |
4. 見積前に確認したい材質と生産数量
バーリング加工の見積精度を高めるには、ねじ仕様だけでなく、材質、板厚、数量、表面処理、曲げや溶接の有無を整理することが重要です。
試作と量産では適した工程や金型活用の考え方が異なるため、将来の生産計画も含めて相談すると効果的です。
4-1. 材質による成形性
バーリング加工では、穴周辺の材料を引き延ばすため、材質の延性が成形品質へ大きく影響します。SPCCやSECC、SUS304、アルミ材などは、それぞれ伸び特性や加工硬化の傾向が異なります。
延性が不足する材料では、先端割れ、円周方向の亀裂、立ち上がり高さ不足が起こりやすくなります。材質記号だけでなく、板厚、調質、表面処理の有無も図面や見積依頼書で明確にすることが大切です。
4-2. 試作時の加工方法
試作や小ロット金属部品では、専用金型を製作せず、レーザー加工、タレットパンチプレス、既存のバーリング金型、タップ加工を組み合わせる方法が有効です。数量が少ない段階では、初期費用を抑えながら形状や組立性を確認できます。
ただし、試作で成立した寸法がそのまま量産に最適とは限らないため、量産予定がある場合は早い段階で工程検討を行うことが重要です。
- 試作数量と量産予定数量を共有する
- ねじの締付トルクと脱着回数を伝える
- 板金の曲げ順序や組立方法を確認する
- 表面処理後のタップ管理も検討する
4-3. 量産時の金型活用
量産では、標準金型や専用金型を活用することで、バーリング高さ、下穴径、位置精度の安定化を図りやすくなります。プレス加工による工程集約が可能であれば、穴あけ、バーリング、曲げなどを効率化し、1個あたりの加工コストを下げられる場合があります。
一方で、専用金型には初期費用が必要です。数量、納期、形状変更の可能性を踏まえ、単発加工と量産金型のどちらが適するかを検討することが重要です。
| 生産条件 | 検討しやすい方法 |
|---|---|
| 試作・小ロット | レーザー、タレパン、既存金型、個別タップ |
| 中ロット | 標準金型の活用、工程集約、治具の活用 |
| 量産 | 専用金型、順送加工、検査工程の標準化 |
5. バーリング加工で薄板部品の締結強度と生産性を高めるポイント
バーリング加工は、薄板へねじ機能を追加する有効な板金加工ですが、板厚、材質、下穴径、高さ、ねじ使用条件を一体で検討することが欠かせません。
イコマ工業では、レーザー加工、穴あけ、曲げ、タップ、プレス加工、溶接加工を組み合わせ、試作から中ロットまでの金属部品に対応しています。
「板厚1mmでM4を使用したい」「バーリングと圧入ナットのどちらが適切かわからない」「曲げ部に近いねじ穴を設けたい」といった段階でも、図面や仕様書をもとに加工方法の選定をご相談ください。
まとめ:バーリング加工で薄板部品の締結強度と生産性を高めるポイント
バーリング加工は、薄板の板金部品に立ち上がりを成形し、タップによるねじ山を確保する有効な方法です。
単に穴へタップを立てる場合より有効ねじ長さを取りやすく、ナットや圧入部品を削減できるため、部品点数、組立工数、管理コストの低減につながります。
設計時は、板厚とねじ径、バーリング高さ、穴周辺の逃げ寸法、材質の成形性を総合的に確認することが重要です。試作では加工方法を柔軟に選び、量産ではプレス金型による品質安定とコストダウンを検討するとよいでしょう。
図面にはバーリングの向き、タップ仕様、要求強度を明記し、早い段階で加工先へ相談することが、手戻りのない板金設計につながります。