

クリンチングナット・ボルトのカシメ加工とは?加工方法と設計時の注意点を解説
板金部品にねじ取付部を設ける際、溶接やタップ加工だけでは、作業性・強度・量産時の品質ばらつきに課題が生じることがあります。そこで活用されるのが、薄板へ圧入して固定するクリンチングナット・クリンチングボルトのカシメ加工です。
ただし、板金ナット圧入では、板厚・材質・下穴径・取付位置の条件が適切でなければ、回転や抜け、曲げ加工時の干渉などの不具合につながります。
本記事では、クリンチングナットの仕組みやカシメ加工の流れ、設計・図面指示における注意点を、品質安定とコストを意識して解説します。
Contents
1. クリンチングナット・ボルトのカシメ加工とは何か、加工方法と設計時の注意点を解説
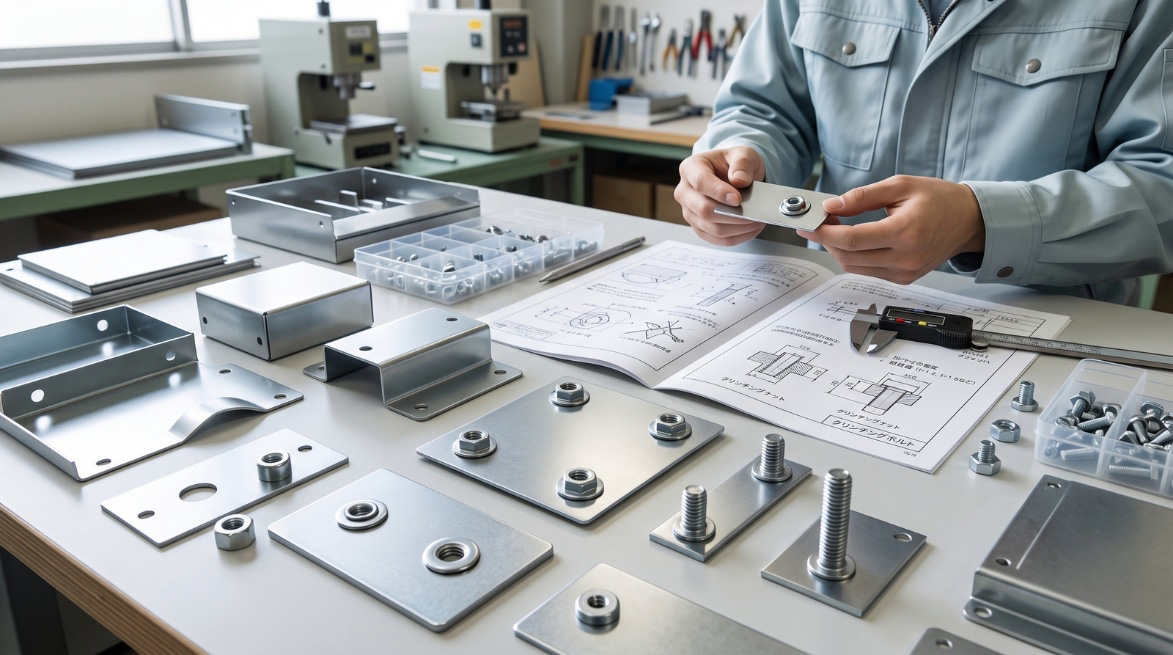
薄板の筐体やブラケットへねじ機能を追加したい場合、クリンチングナットやクリンチングボルトは有効な選択肢です。板金のナット圧入は単なる穴への押し込みではなく、板材を塑性変形させて固定するカシメ加工です。
板厚、材質、下穴、曲げ位置などを工程全体で確認することで、組立性と品質安定を両立しやすくなります。
1-1. クリンチングファスナーの仕組み
クリンチングファスナーとは、薄板へ雌ねじまたは雄ねじを追加するための締結部品です。板金部品に専用の下穴を設け、クリンチングナットやクリンチングボルトをプレスで圧入します。
圧力によって母材がファスナーのアンダーカット部や溝部へ流れ込み、抜けや回転を抑える構造です。薄板へ直接タップ加工を行う場合と異なり、ねじ山の有効長を確保しやすい点が特長です。
- クリンチングナット:板金へ雌ねじを追加する部品
- クリンチングボルト:板金へ雄ねじを固定する部品
- 主な対象:筐体、カバー、ブラケット、制御盤、取付プレート
- 代表的な工程:穴加工、曲げ、カシメ加工、組立、表面処理
1-2. ナットとボルトの違い
クリンチングナットは、板側へ雌ねじを設け、相手部品をねじで固定したい場合に使用します。
一方、クリンチングボルトはセルフクリンチングスタッドとも呼ばれ、板金側へ雄ねじを固定する部品です。裏側からボルトを差し込めない構造や、片側からナットを締め付けたい組立箇所に適しています。
組立作業の方向、メンテナンス頻度、周辺部品との干渉を踏まえて使い分けることが重要です。
| 項目 | クリンチングナット | クリンチングボルト |
|---|---|---|
| ねじ形状 | 雌ねじ | 雄ねじ |
| 組立方法 | ボルト・ねじを締結する | ナットを締結する |
| 主な用途 | カバー、扉、筐体の固定 | 部品取付、機器固定、片側組立 |
| 利点 | 薄板でも十分なねじ山を確保しやすい | ボルトの脱落防止と組立工数削減につながる |
1-3. カシメで固定される原理
カシメ加工では、ファスナーを穴へ入れて強く押し込むだけではありません。パンチとアンビルで軸方向から適正な荷重を加え、板材を塑性流動させてファスナーの溝やアンダーカットへ食い込ませます。
この機械的なかみ合わせにより、回転方向にはセレーションやクリンチングリングが抵抗し、引抜き方向には流れ込んだ板材が抵抗します。
そのため、指定より穴径が大きい、板材が硬すぎる、圧入力が不足すると、ナットの共回りや抜けが起こりやすくなります。
1-4. 溶接との違い
溶接ナットも板金へねじ機能を追加する方法ですが、熱を加えて接合する点でクリンチングナットとは異なります。カシメ加工は基本的に熱影響が少なく、薄板の熱歪み、焼け、スパッタ、溶接後の仕上げを抑えやすい方法です。
一方で、クリンチングファスナーには板厚、板材硬度、端距離などの条件があります。高い荷重が繰り返し加わる箇所や、母材条件が適合しない箇所では、溶接ナットを含めた別工法も検討します。
| 比較項目 | カシメ加工 | 溶接ナット |
|---|---|---|
| 固定方法 | 板材の塑性変形による機械的固定 | 熱による溶接接合 |
| 熱歪み | 発生しにくい | 薄板では発生する場合がある |
| 外観への影響 | 比較的抑えやすい | 焼け、スパッタ、仕上げが必要な場合がある |
| 主な確認事項 | 板厚、硬度、穴径、圧入力 | 溶接位置、歪み、熱影響、仕上げ条件 |
1-5. 適した板金部品
クリンチングナット・ボルトは、板厚が薄く、直接タップでは十分なねじ山数を確保しにくい板金部品に適しています。代表例は、制御盤、電装ボックス、装置カバー、操作盤、取付ブラケット、機械フレーム用のプレートなどです。特に、取り外しやメンテナンスが繰り返されるカバー類では、薄板へ直接ねじを切るよりも耐久性や組立性の面で有利になる場合があります。
ただし、プレス金型やカシメ治具が入るスペースを確保できる形状であることが前提です。
- 薄板製の筐体、カバー、扉
- 制御盤、配電盤、電装部品の取付板
- 機械装置用のブラケット、補強金具
- センサー、基板、操作部品の固定プレート
- 小ロット試作から量産まで必要な板金部品
1-6. 主な使用例
クリンチングナットは、板金筐体のカバー固定、制御盤内の部品取付、機器メンテナンス用の脱着部などで使用されます。クリンチングボルトは、板金ベースへ電装部品やユニットを取り付ける場合、あるいは裏面に工具を入れられない箇所で有効です。
例えば、板金カバーの内側にボルトを固定しておけば、外側または片側からナットを締めるだけで組立できます。部品の位置決めがしやすく、組立時にボルトを保持する作業も減らせるため、量産時の作業性改善にもつながります。
1-7. 導入のメリット
クリンチングファスナーを採用する最大のメリットは、薄板へ安定したねじ締結機能を追加できることです。ねじ山を長く確保できるため、板厚1mm前後の部品でも、直接タップより締結性を高められる場合があります。
また、ボルトやナットをあらかじめ板金へ固定できるため、組立工数の削減、部品落下の防止、作業者によるばらつきの低減にも役立ちます。板金加工、曲げ加工、カシメ加工を一括で工程設計することで、外注時の確認工数や手戻りの抑制も期待できます。
2. カシメ加工の流れを知れば品質トラブルを防げる
クリンチングナットの注意点として重要なのは、指定された穴径と板材条件を守り、適正な荷重で施工することです。穴加工、曲げ、圧入、検査の順序が不適切だと、共回り、抜け、傾き、板の反りなどの不具合につながります。量産前には試作や初品確認を行い、固定状態と組立性を確認することが重要です。
2-1. 下穴を加工する
カシメ加工の品質は、最初の下穴加工から左右されます。クリンチングナットの下穴径はねじ径とは異なり、ファスナーメーカーが指定する寸法を使用する必要があります。
例えばM3のナットであっても、板金側の穴がφ3になるとは限りません。レーザー加工、タレットパンチプレス、プレス加工などで穴を設ける際は、加工方法による穴径のばらつき、バリの向き、穴位置精度を確認します。
また、必要な板材量を確保するため、仕様で認められない面取りや過度なバリ取りは避けることが基本です。
- ファスナーメーカー指定の下穴径と公差を確認する
- 板厚と板材の硬度が使用条件に合うか確認する
- 穴の面取りやバリ取りの可否を施工仕様で確認する
- 穴位置と曲げ線、板端との距離を図面で管理する
2-2. 金型で圧入する
クリンチングナットやクリンチングボルトは、専用のパンチとアンビルを備えたプレス機で圧入します。施工時は、ファスナーと板材を正しい向きでセットし、上下の金型面を平行に保ちながら荷重を加えます。圧入力が不足すると、板材が十分に溝部へ流れ込まず、回転や抜けの原因になります。
反対に過大な荷重は、ねじ山の変形、板材の座屈、表面の凹みを招く可能性があります。試作段階では、圧入高さ、外観、ねじの通り、押出し強度などを確認し、量産条件へ反映することが品質安定につながります。
| 施工条件 | 不足・不適切な場合のリスク | 確認方法 |
|---|---|---|
| 圧入力 | 共回り、抜け、固定不足 | 圧入高さ、保持力、締結試験 |
| 金型の平行度 | ナットの傾き、ねじのかじり | 外観、垂直度、ねじ通り確認 |
| 圧入方向 | 外観不良、組立干渉 | 図面指示、現物確認 |
| 治具形状 | 周辺部との干渉、板の変形 | 治具干渉確認、試作評価 |
2-3. 固定状態を確認する
カシメ後は、単にナットが付いていることだけでなく、正しく固定されているかを確認します。代表的な確認項目は、ファスナーの傾き、圧入高さ、ねじ山の損傷、外観、共回りの有無、押出し方向への保持力です。
量産部品では、初品検査や抜取検査で管理基準を設けると、加工条件の変化を早期に把握しやすくなります。また、実際に使用するボルトやナットで組立確認を行うことで、締付け時の干渉、工具の入りにくさ、カバーとの隙間なども把握できます。
3. クリンチングナット・ボルトの設計で押さえたい注意点
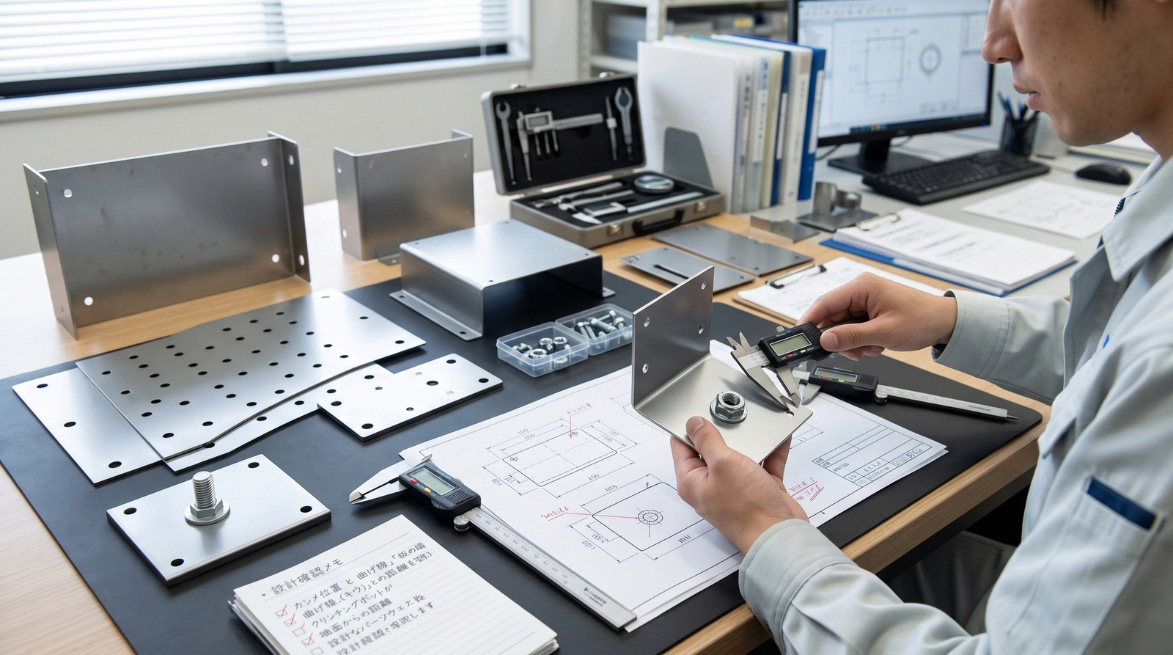
クリンチングナットを採用する際は、ねじサイズだけで選定せず、板厚、材質、硬度、下穴寸法、端距離を一体で確認します。
設計段階で条件を整理しておくと、板金加工外注時の見積精度が高まり、試作後の設計変更や工程変更を抑えられます。特にSUS、アルミ、薄板鋼板では、材料ごとの施工条件に注意が必要です。
3-1. 板厚を確認する
クリンチングファスナーには、品種ごとに対応可能な最低板厚が定められています。同じM3やM4でも、ナットのシリーズ、材質、形状によって必要な板厚は異なります。
板厚が不足すると、アンダーカットへ流れ込む材料量を確保できず、引抜き強度や回転トルクが不足する可能性があります。板金部品の板厚は、強度、重量、曲げ性、コストにも影響するため、ねじ機能だけで決めるのではなく、部品全体の用途と加工性を考慮して選定します。
- 採用するファスナー型式の最低板厚を確認する
- 板厚公差を含めて施工可能か確認する
- 曲げ部や溶接部の影響で板が変形しないか確認する
- 締付けトルクや荷重条件に対する保持力を確認する
3-2. 材質を選定する
母材の材質と硬度は、カシメ加工の成否を左右します。クリンチングナットは板材を塑性変形させて固定するため、母材が硬すぎると十分に流動せず、保持力が低下することがあります。
SPCCなどの冷間圧延鋼板、SUS304、A5052などでは、同じねじサイズでも適したファスナーシリーズが異なる場合があります。耐食性を重視してステンレス製ファスナーを選ぶ場合も、母材硬度、表面処理、異種金属接触による腐食リスクまで検討することが大切です。
| 母材の例 | 設計時の確認事項 | 主な注意点 |
|---|---|---|
| SPCC・SECC | 板厚、めっき、塗装工程 | 加工性は比較的良いが、表面処理順序を確認する |
| SUS304 | 硬度、加工硬化、ファスナー種類 | 硬度条件に適合したシリーズを選定する |
| A5052などのアルミ | 板厚、表面処理、電食対策 | アルマイトや異種金属接触を考慮する |
3-3. 穴径を指定する
板金のナット圧入では、穴径の指定が非常に重要です。穴が小さすぎるとファスナーを正しくセットできず、過大な施工荷重や部品変形の原因になります。穴が大きすぎると、カシメ部へ流れ込む板材が不足し、共回りや抜けが起きやすくなります。
図面には「M4 ナット カシメ」のような簡略表記だけでなく、メーカー名、型式、ねじサイズ、下穴寸法、個数、圧入方向を明記することが望まれます。特に複数の協力会社や工程を経由する場合は、ファスナー指定を明確にすることで認識違いを防げます。
4. 量産コストと品質を左右する図面指示のポイント
クリンチングファスナーの品質は、部品単体の仕様だけでなく、穴位置、曲げ、溶接、表面処理を含む工程設計で決まります。図面や仕様書で必要事項を明確にすると、見積回答が早くなり、量産立上げ時の確認作業も減らせます。
加工方法の選定を早い段階で相談することは、品質安定と金属加工のコストダウンの両面で有効です。
4-1. 取付位置を決める
クリンチングナットの取付位置は、板端、曲げ線、周辺穴、溶接箇所、組立工具の作業空間を考慮して決めます。板端に近すぎると、カシメ時に端部が膨らんだり、板が反ったりする可能性があります。
また、周囲に立ち上がりやフランジがある場合、プレス金型やアンビルが入らず、圧入できないこともあります。図面では、穴中心から板端までの距離をファスナー仕様に基づいて確保し、圧入面の表裏も明示します。
- 穴中心から板端までの最小距離を確保する
- プレス金型が接触できる平面を確保する
- 周辺の曲げ、溶接、他部品との干渉を確認する
- 組立工具や締結作業のスペースを確認する
- 外観面と圧入面の表裏を図面で明示する
4-2. 曲げ部から距離を取る
曲げ線の近くに下穴やクリンチングナットを配置すると、曲げ加工時に穴が変形したり、カシメ部へ応力が加わったりすることがあります。一般に、曲げ後にカシメ加工を行う工程は、ファスナーへの影響を抑えやすい方法です。
ただし、曲げ後の形状ではプレス機や治具が入らない場合もあるため、加工順は部品形状ごとに検討します。試作段階でレーザー加工、曲げ、カシメの順序を確認し、必要に応じて穴位置やフランジ寸法を調整することが重要です。
| 配置・工程条件 | 想定される問題 | 対策例 |
|---|---|---|
| 曲げ線に穴が近い | 穴の変形、ナットの傾き | 曲げ線から距離を取り、試作で検証する |
| カシメ後に曲げる | 保持力低下、治具干渉 | 原則として曲げ後のカシメを検討する |
| 立ち上がり部の内側 | プレス治具が入らない | 治具形状と圧入方向を事前確認する |
4-3. 表面処理との順序を決める
塗装、粉体塗装、めっき、化成処理、アルマイトなどを行う場合は、カシメ加工との順序を事前に決める必要があります。一般に塗装後や粉体塗装後に圧入すると、塗膜の割れや密着性低下、保持力への影響が生じる可能性があります。一方で、めっきやアルマイトの工程では、母材とファスナー材質の組み合わせによって適切な順序が変わります。
図面や見積依頼時には、表面処理の種類、処理範囲、マスキングの有無、ねじ部の養生条件も併せて伝えることが重要です。
5. クリンチングナット・ボルトのカシメ加工で実現する板金部品の組立性と品質安定
クリンチングナット・クリンチングボルトは、薄板の板金部品へ確実なねじ機能を追加し、組立性と保守性を高める方法です。
ただし、安定したカシメ加工には、板厚、材質、下穴径、端距離、曲げ工程、表面処理の条件整理が欠かせません。
イコマ工業では、レーザー・穴加工・曲げ・溶接・カシメを含め、完成部品を見据えた板金加工のご相談に対応します。
5-1. 設計段階から工程全体を確認する
クリンチングナットの採用可否は、ナット単体ではなく、部品形状と加工工程全体から判断することが重要です。
穴加工後に曲げるのか、曲げ後にカシメるのか、溶接や表面処理をどの順番で行うのかによって、品質とコストは変わります。設計段階から加工会社へ相談すれば、下穴寸法、曲げとの距離、圧入方向、治具干渉などを確認しやすくなります。試作から量産までを見据えた工程設計は、短納期の金属加工や小ロットの金属加工でも手戻りを抑える有効な手段です。
- 板材、板厚、ねじサイズ、ファスナー型式を整理する
- 下穴径と穴公差をメーカー仕様に合わせる
- 曲げ、溶接、表面処理を含む工程順を確認する
- 必要な強度、締付けトルク、組立方向を共有する
- 試作品で組立性と固定状態を評価して量産へ進める
5-2. 外注時に共有したい図面・仕様書の情報
板金加工の外注や金属加工の見積を依頼する際は、ファスナーに関する情報を図面へ具体的に記載すると、確認の往復を減らせます。特に、メーカーや型式が未確定の場合でも、板材、板厚、ねじサイズ、使用荷重、表面処理、外観要求を共有することで、適したクリンチングファスナーを検討しやすくなります。
加工数量が少ない試作では汎用設備を活用した対応、量産ではプレス加工や治具活用による品質安定など、数量に応じた提案も可能になります。
| 共有項目 | 記載内容の例 | 期待できる効果 |
|---|---|---|
| ファスナー仕様 | M4、メーカー型式、個数、圧入方向 | 部品選定と施工条件の明確化 |
| 板金仕様 | SPCC t1.0、SUS304 t1.2、A5052 t1.5など | 板厚・硬度適合の確認 |
| 穴仕様 | 下穴径、公差、穴位置寸法 | 共回り・抜けの防止 |
| 後工程 | 曲げ、溶接、塗装、めっき、組立 | 工程順と干渉の確認 |
| 数量・納期 | 試作数量、量産予定、希望納期 | 最適な設備・治具・加工方法の選定 |
5-3. 板金加工からカシメまで一括で相談するメリット
クリンチングナットやクリンチングボルトを含む部品は、穴加工だけを別工程にすると、曲げ後に圧入できない、表面処理後に施工しにくいといった課題が起こることがあります。板金の切断、穴あけ、曲げ、スポット溶接、カシメ加工まで一括で検討すれば、部品形状に応じた工程順を決めやすくなります。
イコマ工業では、精密板金・プレス加工・溶接加工を組み合わせ、試作から金属部品量産までの工程を見据えた対応を行います。図面が固まり切っていない段階でも、カシメ位置、板厚、曲げ形状、表面処理を含めてご相談いただくことで、品質安定とコストダウンにつながる加工方法を検討できます。
まとめ
クリンチングナット・クリンチングボルトは、薄板部品にねじ部を設け、組立性と品質安定を高める有効な方法です。板金ナット圧入では、下穴径、板厚、母材硬さ、取付位置が固定強度やねじ性能を左右します。
カシメ加工は熱を使わないため、溶接に比べて歪みや焼けを抑えやすく、筐体、ブラケット、カバー類の量産にも適しています。クリンチングナットの注意点として、曲げ部との距離、表面処理の順序、圧入後の外観・保持力確認を図面段階で明確にしましょう。
試作時から加工条件を確認することで、手戻りやコスト増を防ぎ、安定した板金部品の供給につながります。