

ワイヤーカットが向いている形状とは?切削・レーザー加工との使い分け
細いスリットや複雑な輪郭、厚板の高精度な抜き形状などでは、ワイヤーカット加工(ワイヤー放電加工)が有効な選択肢になります。
一方で、薄板の外形加工や曲げ工程を伴うブラケット・カバー類では、レーザー加工やプレス加工のほうが納期・コスト面で適する場合もあります。
ワイヤーカット精度の特長だけで判断すると、加工穴の有無、角に残るR、必要数量などが見落とされがちです。
切削との違いも踏まえながら、形状・材質・板厚・数量に応じた加工方法の使い分けを確認します。
Contents
1. ワイヤーカットが向いている形状とは?切削・レーザー加工との使い分けを先に確認
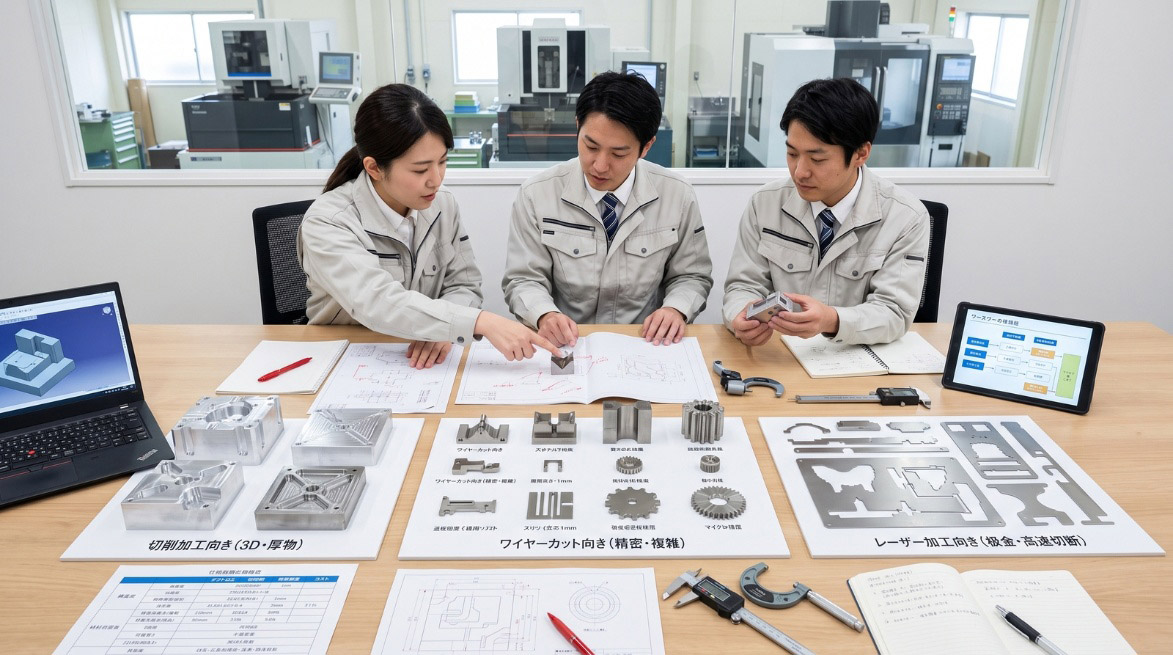
ワイヤーカット加工(ワイヤー放電加工)は、導電性材料を放電で切り抜く高精度な加工方法です。特に、板材や金型部品の貫通輪郭、細かなスリット、硬い材料の精密形状に適しています。
一方、板金部品の一般的な外形加工や多数個の生産では、レーザー加工やプレス加工の方が合理的な場合もあります。形状、板厚、数量、公差、後工程の曲げ・溶接の有無を整理してから工法を選ぶことが、金属加工の外注コストと納期を最適化するポイントです。
1-1. 細いスリット
細いスリットや狭い開口部は、ワイヤーカットが向いている代表的な形状です。
ワイヤー放電加工では細径ワイヤを電極として使用するため、一般的な板金レーザー加工や抜き加工では難しい細幅のスリットにも対応しやすくなります。
ただし、スリット幅はワイヤ径だけで決まるわけではなく、放電ギャップも必要です。図面では「幅」「長さ」「板厚」「必要な寸法公差」を明確にし、バリの許容範囲や後工程での使用目的も伝えることが重要です。
- 精密治具の位置決めスリット
- 金型部品の細い逃げ形状
- ばね材・硬質材の狭幅開口部
- 板金部品の精密嵌合用スリット
- 組立時にガタつきを抑えたい差し込み部
1-2. 複雑な輪郭
複雑な外周形状や異形穴など、輪郭精度が重要な部品にもワイヤーカット加工は有効です。直線と曲線が連続する形状、細かな凹凸、カム形状、金型のパンチ・ダイなどは、ワイヤー放電加工の得意分野です。
板金加工ではレーザーでも自由な形状を切断できますが、高精度の嵌合や小さな内Rが必要な場合には、ワイヤーカット精度の優位性が出やすくなります。
ただし、曲げ加工や溶接加工を行う部品では、精密輪郭が必要な箇所だけをワイヤーカットにし、それ以外はレーザーやプレスで加工する工程分担も有効です。
| 要求内容 | 検討しやすい加工方法 |
|---|---|
| 一般的な板金外形・カバー・ブラケット | レーザー加工 |
| 小ロットの複雑な精密輪郭 | ワイヤーカット加工 |
| 曲げを含む板金部品 | レーザー加工+曲げ加工 |
| 多数個の抜き・曲げ部品 | プレス加工 |
1-3. 微細な内角
内角をできるだけ小さくしたい場合、ワイヤーカットは切削加工との違いが明確に現れます。回転工具を使う切削加工では、工具径に応じたRが内角に残ります。
一方、ワイヤー放電加工では細いワイヤで輪郭を切り抜くため、より小さな内Rや微細な角部を作りやすくなります。ただし、完全なR0のピン角にはできません。
実際にはワイヤ半径と放電ギャップの影響を受けるため、必要な最小Rを図面や仕様書で整理し、加工会社と事前に確認することが大切です。
1-4. 厚板の精密形状
厚板材に高精度な貫通輪郭を加工したい場合も、ワイヤーカット加工を検討しやすい条件です。
レーザー加工は板材を高速に切断できる一方、板厚や材質、要求公差によっては熱影響や切断面の状態を確認する必要があります。
ワイヤー放電加工は時間をかけて輪郭を仕上げるため、厚み方向の精度や嵌合精度が求められる金型部品、治具プレート、精密スペーサーなどに適しています。
ただし、厚板ほど加工時間が長くなり、真直度やテーパー、中央部の形状変化にも配慮が必要です。
1-5. 硬い金属材料
焼入れ鋼、工具鋼、超硬合金など、硬い金属材料を加工する場合もワイヤーカットの強みが活きます。
ワイヤー放電加工は、材料を工具で削るのではなく、放電によって少しずつ除去するため、材料硬度よりも導電性の有無が重要です。そのため、熱処理後の金型部品を最終寸法へ仕上げたいケースに向いています。
金型のパンチ・ダイ、精密ゲージ、耐摩耗部品などでは、荒加工後に熱処理を行い、その後にワイヤーカットで精密輪郭を仕上げる工程が採用されます。
1-6. 貫通穴を起点にする形状
ワイヤーカットでは、閉じた内形状を加工するために、ワイヤを通すスタート穴が必要です。たとえば角穴、異形穴、内側の輪郭、抜き形状などは、最初にワイヤを挿入する穴を設けてから加工します。
外周から切り込める形状であれば不要な場合もありますが、内形状の加工ではスタート穴の位置と径が工程に影響します。設計・見積依頼時には、完成形状だけでなく、穴を設けても機能に支障がない位置、穴径の制約、後工程での処理要否を確認しておくと、短納期金属加工の相談が進めやすくなります。
- スタート穴を設けられる位置があるか
- 穴が製品機能や外観に影響しないか
- 極小穴が必要な場合に対応設備があるか
- 切り離し後の中子をどのように処理するか
- 曲げ・溶接前後のどちらで加工するか
1-7. 曲げ後に加工しにくい部品
板金部品は、曲げ加工後に工具やレーザーヘッドが入りにくくなる場合があります。立ち上がりフランジの近く、箱形状の内側、補強部品が溶接された周辺などは、後加工の自由度が下がる代表例です。
精密な輪郭やスリットが必要な場合は、展開状態でレーザー加工またはワイヤーカット加工を行い、その後に曲げ工程へ進める方法を検討します。
ただし、曲げによって穴位置や輪郭位置が相対的に変化することもあるため、曲げ基準、曲げ方向、許容差を図面で明確にすることが品質安定につながります。
2. ワイヤーカットの特性を知れば加工可否を判断しやすい
ワイヤーカット精度を活かすには、「導電性が必要」「基本的に貫通形状」「内形状にはスタート穴が必要」という条件を理解することが欠かせません。加工可否だけでなく、必要な精度に対して適切な工法かを判断することで、過剰品質によるコストアップを防げます。
2-1. 放電で除去する仕組み
ワイヤーカットは、細い金属ワイヤと加工物の間に放電を発生させ、その熱で材料を微細に除去するワイヤー放電加工です。ワイヤと材料は直接接触しないため、機械的な切削力による変形を抑えやすい特徴があります。
薄い部品、細い形状、硬い材料でも加工しやすい一方で、電気を通さない樹脂、ゴム、木材などには使用できません。また、加工速度はレーザー加工より遅くなることが多いため、一般的な板金部品の大量切断には必ずしも適しません。
2-2. 加工穴が必要な理由
内側の閉じた形状をワイヤーカット加工するには、ワイヤを通すための加工穴が必要です。ワイヤは上側と下側のガイドから張られているため、材料の途中から自由に切り始めることはできません。
そのため、角穴や異形穴の加工では、事前に穴あけを行ってワイヤを通します。スタート穴は製品の不要部に配置するのが基本ですが、微細形状や狭い領域では穴径・位置が設計制約になる場合があります。
| 形状 | スタート穴の考え方 |
|---|---|
| 外周輪郭 | 材料端部から切り込める場合は不要 |
| 丸穴・角穴・異形穴 | 原則としてワイヤを通す穴が必要 |
| 狭いスリット | 始点の穴径とスリット幅を要確認 |
| 金型ダイ形状 | 不要部や中子側に穴を設けることが多い |
2-3. 角に残るR
ワイヤーカットは小さな内Rを作りやすい加工方法ですが、内角を完全な直角にすることはできません。
ワイヤ自体に径があり、さらに放電ギャップも必要になるため、加工後の内角には最小Rが残ります。必要なRよりも小さなワイヤを選べば対応しやすくなりますが、加工時間やコスト、対応可能な板厚とのバランスも必要です。
相手部品が角部まで入り込む嵌合形状では、逃げ加工を設ける、相手側の角を面取りするなど、組立性を考慮した設計が重要です。
- 内角の最小Rを図面で明記する
- 相手部品の角にも面取り・Rを設ける
- 嵌合部は実使用時のクリアランスを確認する
- 精度が必要な箇所だけ仕上げ条件を指定する
- 不要な厳公差を避けて加工コストを抑える
3. 板金部品ではレーザー加工が有利になるケース
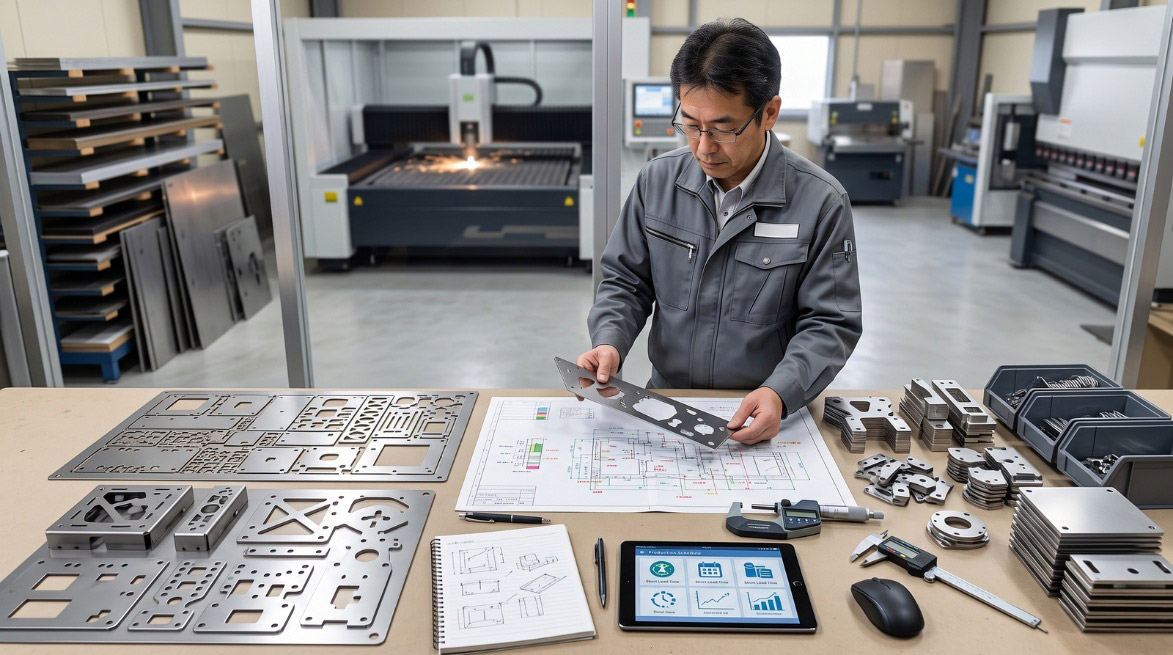
筐体、カバー、ブラケット、取付金具などの板金部品では、レーザー加工がコストと納期の面で有利になりやすいです。ワイヤーカットとレーザーの違いは精度だけではありません。板厚、数量、曲げ工程、穴数、材料歩留まりまで含めて比較することが重要です。
3-1. 薄板の外形加工
薄板の外形加工では、レーザー加工は高速で自由度が高く、小ロット多品種の板金加工に適しています。
ブラケット、カバー、制御盤部品、補強プレート、設備用金具などは、レーザーで外形と穴を加工してから曲げる工程が一般的です。ワイヤーカット加工でも切断は可能ですが、一般的な板金外形に高い嵌合精度が不要であれば、加工時間の面からレーザーが合理的です。
外観部品では、切断面の状態、バリ、傷、塗装や表面処理の仕様も併せて確認しましょう。
3-2. 穴あけと切断
レーザー加工は、外形切断と穴あけを同一工程で行いやすい点が特徴です。
複数の丸穴、長穴、角穴、軽量化穴などを含む板金部品では、プログラムを変更しながら試作にも対応しやすく、金属部品試作の初期段階に向いています。
ただし、極小穴、厚板に対する小径穴、厳しい位置精度が求められる穴では、加工条件や後工程を検討する必要があります。用途によっては、レーザーで荒加工し、重要な精密部のみワイヤーカットや追加加工で仕上げる方法も選択肢になります。
| 部品・要求 | 優先して検討する加工 |
|---|---|
| 薄板カバー・筐体の外形と穴 | レーザー加工 |
| 曲げを含むブラケット | レーザー加工+曲げ加工 |
| 精密な異形穴・小さな内R | ワイヤーカット加工 |
| 穴数が多い量産プレート | プレス加工またはレーザー加工 |
3-3. 曲げ工程へのつなぎ方
板金加工では、切断工程と曲げ工程を別々に考えるのではなく、完成品の寸法精度まで見据えて工程を組む必要があります。レーザー加工で展開材を切り出した後、ベンダーで曲げることで、筐体、カバー、ブラケット、補強部品などを製作できます。
曲げ線の近くに穴やスリットがあると、変形、割れ、穴の歪みが起こる可能性があります。
曲げ位置、板厚、材質、曲げ方向、曲げRを図面で明確にし、溶接や組立が続く場合は基準面・基準穴も整理しておくと品質安定につながります。
- 穴と曲げ線の距離を確保する
- 曲げ方向と展開寸法を明確にする
- 外観面の傷・バリの許容範囲を指定する
- 溶接部周辺の逃げや組立順を確認する
- 表面処理後の膜厚を考慮して嵌合寸法を決める
4. 量産部品はプレス加工でコストを抑えられる
同じ形状を継続して生産する場合、プレス加工は加工単価を抑え、品質を安定させやすい方法です。
試作ではレーザー加工、量産ではプレス加工へ移行するなど、数量変化に応じて工法を切り替えることで、金属加工コストダウンにつながります。
4-1. 数量に応じた判断
小ロット金属加工や試作では、金型を必要としないレーザー加工が適しています。
一方、一定数量を超える量産部品では、抜き・曲げ用の金型を用いるプレス加工が有利になることがあります。
数量だけでなく、形状の変更頻度、納入期間、材料歩留まり、後工程の溶接・組立工数も含めて判断することが重要です。
設計変更が多い立ち上げ段階ではレーザーで柔軟に対応し、仕様が固まった後にプレス加工量産へ移行する方法は、初期リスクの低減にも役立ちます。
4-2. 金型費の考え方
プレス加工には金型費が必要ですが、量産時には1個あたりの加工時間を短縮しやすく、部品単価を下げられる可能性があります。金型費を単純な初期費用として見るのではなく、予定数量に対して償却した場合の総コストで比較することが大切です。
また、抜きだけでなく曲げ、絞り、成形、複数工程をまとめられる形状であれば、工程集約による品質安定や納期短縮も期待できます。
| 生産条件 | 向きやすい工法 |
|---|---|
| 試作・仕様変更が多い | レーザー加工+曲げ加工 |
| 小ロット・多品種 | レーザー加工、単発プレス |
| 継続的な中量生産 | 単発プレスまたは専用治具の検討 |
| 大量生産・形状が安定 | 順送プレスなどの量産プレス加工 |
4-3. 品質を安定させる工程
プレス加工は、金型と条件を安定させることで、穴位置、外形、曲げ角度などのばらつきを抑えやすい加工方法です。量産では、材料ロットの違い、板厚変動、金型摩耗、バリの発生状況を管理し、必要に応じて検査基準や治具を設定します。
さらに、プレス後に溶接、タップ、表面処理、組立を行う場合は、各工程の基準を統一することが重要です。金属部品量産を外注する際は、初品確認の方法、検査項目、ロット管理、梱包仕様まで相談すると、継続供給時のトラブルを減らせます。
- 重要寸法と検査方法を事前に決める
- 外観面・バリ方向・傷の許容基準を共有する
- 金型摩耗を考慮した保全計画を立てる
- 溶接・表面処理後の寸法変化を確認する
- 梱包時の傷防止や部品混入対策を決める
5. 形状・数量・精度から選ぶ加工方法のポイント
加工方法の選定では、まず材料、板厚、完成形状、必要精度、数量、後工程を整理します。高精度な貫通輪郭はワイヤーカット、薄板の切断と曲げはレーザー加工、継続量産はプレス加工が基本的な考え方です。
ただし実際には、レーザー・曲げ・溶接・プレス・ワイヤーカットを組み合わせることで、品質とコストの両立を図れます。
5-1. 要求精度から工法を絞り込む
ワイヤーカット精度が必要なのは、すべての寸法ではなく、嵌合部や位置決め部など機能に直結する箇所であることが多いです。一般部はレーザー加工やプレス加工で対応し、精密部のみをワイヤーカット加工にすることで、過剰な加工費を避けられます。
見積依頼では、全体公差だけでなく重要寸法、基準面、相手部品との関係、使用環境を明示しましょう。板金加工外注では、図面だけで判断しにくい組立条件や外観要求も共有することが、適切な加工方法選定につながります。
| 確認項目 | 見積・工法選定で伝えたい内容 |
|---|---|
| 材料 | 材質、板厚、熱処理の有無、表面状態 |
| 形状 | 貫通か底付きか、曲げ・溶接・組立の有無 |
| 精度 | 重要寸法、公差、嵌合条件、基準面 |
| 数量 | 試作数、月産数、年間予定数量 |
| 品質要求 | バリ、傷、外観、検査、表面処理の条件 |
5-2. 後工程を含めて加工順序を考える
部品単体で最適に見える加工方法でも、曲げ、溶接、表面処理、組立まで含めると最適解が変わる場合があります。たとえば、レーザー加工後に曲げて溶接する筐体では、精密穴の位置が溶接歪みに影響されることがあります。
アルミ型材加工でも、フレームの切断・穴あけ精度だけでなく、ブラケットや板金カバーとの組立性を考える必要があります。
工程順序を早い段階で相談すれば、治具の活用、加工基準の統一、部品点数削減などによる短納期対応とコストダウンを検討しやすくなります。
- 精密加工は曲げ・溶接の前後どちらで行うか
- 溶接歪みが重要寸法へ影響しないか
- 表面処理後の膜厚が組立に影響しないか
- アルミ型材と板金部品の取付基準を統一できるか
- 試作段階から量産時の工法変更を見据えられるか
5-3. 外注前に図面・仕様書を整理する
金属加工見積の精度を高めるには、図面に加えて、用途、数量、希望納期、品質要求を整理することが重要です。
ワイヤーカット加工を依頼する場合は、材料の導電性、板厚、貫通形状かどうか、スタート穴の扱い、必要なワイヤーカット精度を確認します。
板金・プレス・溶接加工を含む場合は、曲げ方向、溶接位置、外観面、表面処理、組立方法も共有すると、手戻りを防ぎやすくなります。
イコマ工業では、レーザー加工、曲げ、プレス、溶接、アルミ型材加工などを含め、部品の用途や数量に応じた加工方法の相談が可能です。
まとめ
ワイヤーカット加工(ワイヤー放電加工)は、細いスリットや複雑な輪郭、硬質材の精密形状などに適した方法です。ただし、加工開始用の穴が必要で、角部にはワイヤー径に応じたRが残るため、図面段階での確認が欠かせません。
ワイヤーカット精度を重視する部品でも、薄板の外形や穴あけはレーザー加工、量産品は金型を用いるプレス加工が有利な場合があります。
切削との違いも踏まえ、形状・板厚・材質・数量・後工程を総合的に整理することが、納期短縮とコストダウン、品質安定につながります。
見積依頼時は、要求精度や数量、曲げ・溶接の有無も明記しましょう。