

切削からヘッダー加工へ変更するメリット|量産部品のコストを抑える工法選定
量産部品のコストダウンでは、単価だけでなく、材料歩留まり、金型費、加工時間、品質の安定性まで含めて工法を比較することが重要です。
切削からヘッダー加工(冷間圧造)へ切り替えることで効果が出る部品もあれば、板金曲げ・プレス加工・溶接組立へ置き換えることで、より大きな改善につながるケースもあります。
特にブラケット、取付金具、補強部品などは、形状や数量によって最適な工程が変わります。
切削ヘッダー加工の違いや量産のコストダウンの考え方、変更前に確認したい設計・精度・強度条件を踏まえ、量産に適した工法を見極めるポイントを解説します。
Contents
1. 切削からヘッダー加工へ変更するメリットと量産部品のコストを抑える工法選定
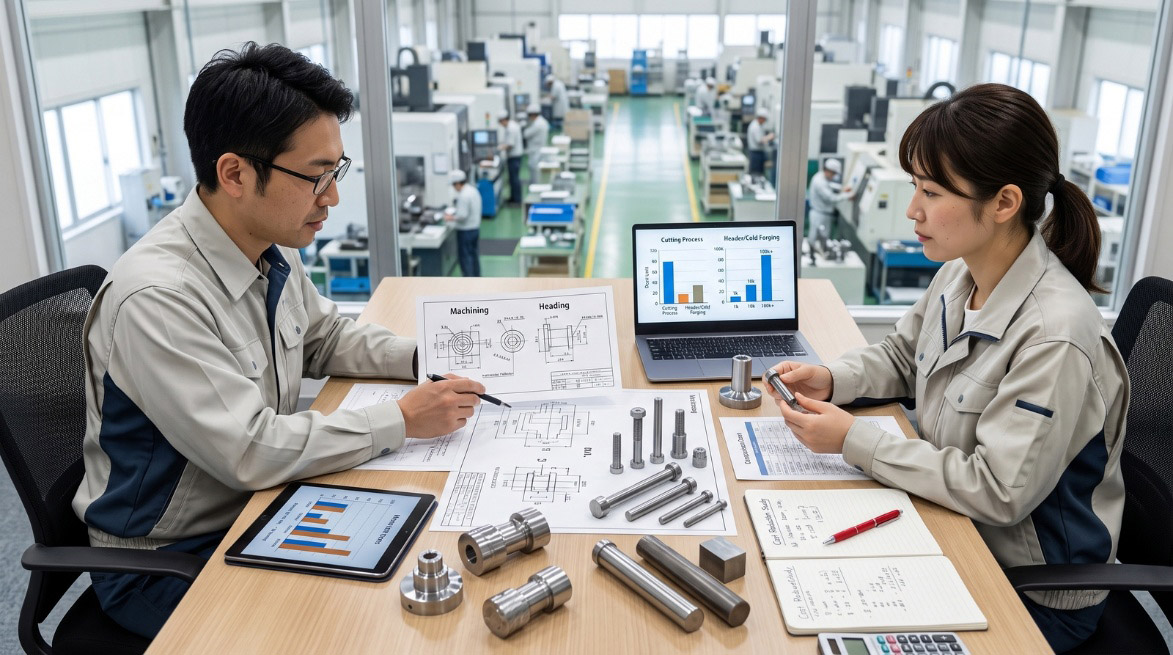
切削ヘッダー加工の比較では、単価だけでなく、材料歩留まり、工程数、金型費、品質安定まで含めた総額で判断することが重要です。
量産部品では、冷間圧造だけでなく、板金・プレス・溶接・アルミ型材加工も含めて、形状と数量に適した工程を選ぶことで量産のコストダウンにつながります。
1-1. ヘッダー加工が有効な部品
ヘッダー加工は、線材や棒材を常温付近で塑性変形させる冷間圧造の一種です。ボルト、リベット、ピン、カラー、頭付き軸など、軸部に対して頭部やフランジ、段差を持つ回転対称に近い部品で検討しやすい工法です。
一方、設備用ブラケットや取付金具のような板状部品では、ヘッダー加工よりも板金曲げやプレス加工のほうが合理的な場合があります。
- ボルト、ねじ、リベットなどの締結部品
- 段付きピン、頭付きピン、カラー、スペーサー
- フランジ付き軸、小型シャフトなどの量産部品
- 抜き・曲げで製作できるブラケットやカバー類
- アルミ型材と板金金具を組み合わせる設備用フレーム部品
1-2. 材料ロスを減らせる理由
切削加工では、丸棒や板材から不要部分を除去するため、形状によっては多くの切りくずが発生します。
ヘッダー加工では、材料を削り取るのではなく、必要な箇所へ押し出し、据え込み、成形するため、材料利用率を高めやすい点が特徴です。
また、板金部品でも、レーザー切断だけで形状を作るより、量産時には材料取りを考慮したプレス抜きに切り替えることで、端材や加工時間を抑えられる可能性があります。
1-3. 加工時間を短縮できる仕組み
冷間圧造では、専用金型と多段成形機を用いて、切断、据え込み、押出し、仕上げ成形を連続して行えます。そのため、数量が増えるほど1個あたりの加工時間を短縮しやすく、切削工程の長時間化を避けられる可能性があります。
同様にプレス加工では、抜き、穴あけ、曲げを単発金型または順送金型で連続化することで、量産時の作業時間や段取り回数を減らせます。
加工時間の短縮は、短納期対応だけでなく、設備稼働の安定化や量産時の品質ばらつき低減にもつながります。
1-4. 量産単価を下げやすい条件
ヘッダー加工やプレス加工は、金型費が必要になる一方、量産時の加工単価を抑えやすい工法です。
特に、形状が長期間変わらず、年間数量が見込める部品では、初期費用を生産数量で分散できるため、金型投資を回収しやすくなります。
| 条件 | コストダウンの可能性 |
|---|---|
| 年間数量が多い | 金型費を数量で分散しやすい |
| 形状が安定している | 金型の変更・修正リスクを抑えやすい |
| 材料ロスが大きい | 冷間圧造やプレス化の効果が出やすい |
| 工程数が多い | 抜き・曲げ・成形・組立の集約を検討しやすい |
| 品質基準が明確 | 治具・金型による再現性を確保しやすい |
1-5. 強度を確保しやすい理由
冷間圧造では、材料を大きく削り取るのではなく塑性変形させるため、金属組織の流れであるファイバーフローを比較的維持しながら成形できる場合があります。
また、加工硬化による強度面のメリットが期待できることもあります。ただし、強度は材質、加工率、熱処理、形状、表面処理、使用環境などの影響を受けるため、ヘッダー加工品が常に切削品より強いとは限りません。
板金・溶接部品でも同様に、板厚、曲げ方向、溶接長、熱影響、補強リブの有無を含め、必要強度に合わせた工程設計が重要です。
1-6. 切削が適するケース
切削加工は、試作、小ロット、多品種、設計変更が多い部品や、複雑な三次元形状、深い溝、アンダーカット、高精度な嵌合部を持つ部品に適しています。
専用金型を必要としないため、初期費用を抑えやすく、仕様が固まる前の試作段階にも向いています。
ただし、量産移行後も同じ工程を続けるのではなく、プレス化、板金曲げ化、溶接組立化、ヘッダー加工との複合化が可能かを見直すことが重要です。
1-7. 変更前に確認すべき条件
工法変更では、図面だけでなく、数量、材質、要求精度、表面処理、強度条件、将来の設計変更予定を整理する必要があります。
特に金型を使うヘッダー加工やプレス加工では、量産開始後の形状変更が金型修正や新作につながるため、仕様確定の時期も重要です。
- 月間数量、年間数量、想定生産年数
- 現在の工法、単価、材料使用量、工程数
- 変更できない重要寸法、公差、外観条件
- 材質、板厚、熱処理、めっきなどの仕様
- 溶接強度、歪み許容値、仕上げ条件
- 試作・初期生産・量産の各段階での数量計画
2. ヘッダー加工でコスト差が生まれる仕組み
ヘッダー加工によるコスト差は、加工単価だけで決まるものではありません。
切りくず量、材料歩留まり、工程集約、金型償却、検査や段取りの負荷まで含めて比較することで、実際の量産のコストダウン効果を把握しやすくなります。
2-1. 切りくずの発生量
切削加工では、必要形状を作るために材料を削り取るため、切削量が大きいほど切りくずの発生量も増えます。特に、太い素材から細い軸部を作る部品や、段差の多い部品では、製品重量に対して使用材料が多くなりやすい点に注意が必要です。
ヘッダー加工では材料を移動させて形を作るため、切りくずを抑えやすくなります。板金加工でも、ネスティングや金型レイアウトを見直し、共通材から複数部品を取ることで端材削減を検討できます。
2-2. 材料歩留まり
材料価格が上昇している場合、歩留まり改善は部品単価へ直接影響します。冷間圧造では線材を製品に近い形へ成形できるため、切削による除去量を抑えやすいことがメリットです。
一方、板金・プレス加工では、製品形状だけでなく、抜き配置、板取り、曲げ代、端材発生量を含めた材料設計が重要になります。
| 加工方法 | 材料ロスの考え方 |
|---|---|
| 切削加工 | 削り代が多いほど切りくずが増えやすい |
| ヘッダー加工 | 材料を塑性変形させるため歩留まりを高めやすい |
| 板金レーザー加工 | 小ロット向きだが、形状により端材が発生する |
| プレス加工 | 金型レイアウトにより材料効率を最適化しやすい |
| 溶接組立 | 部材標準化により切断ロスや在庫負担を抑えやすい |
2-3. 金型費の回収
ヘッダー加工やプレス加工では、専用金型の費用が発生します。そのため、見積比較では1個あたり単価だけでなく、金型費を含めた累計コストで判断することが必要です。
概念的には、金型費を切削加工と成形加工の単価差で割ることで、損益分岐数量を考えられます。
製品ライフ全体の数量が多いほど金型費を分散しやすいため、月間発注数だけでなく、年間数量や数年間の生産計画を共有することが大切です。
3. 量産部品に適した工法を見極めるポイント
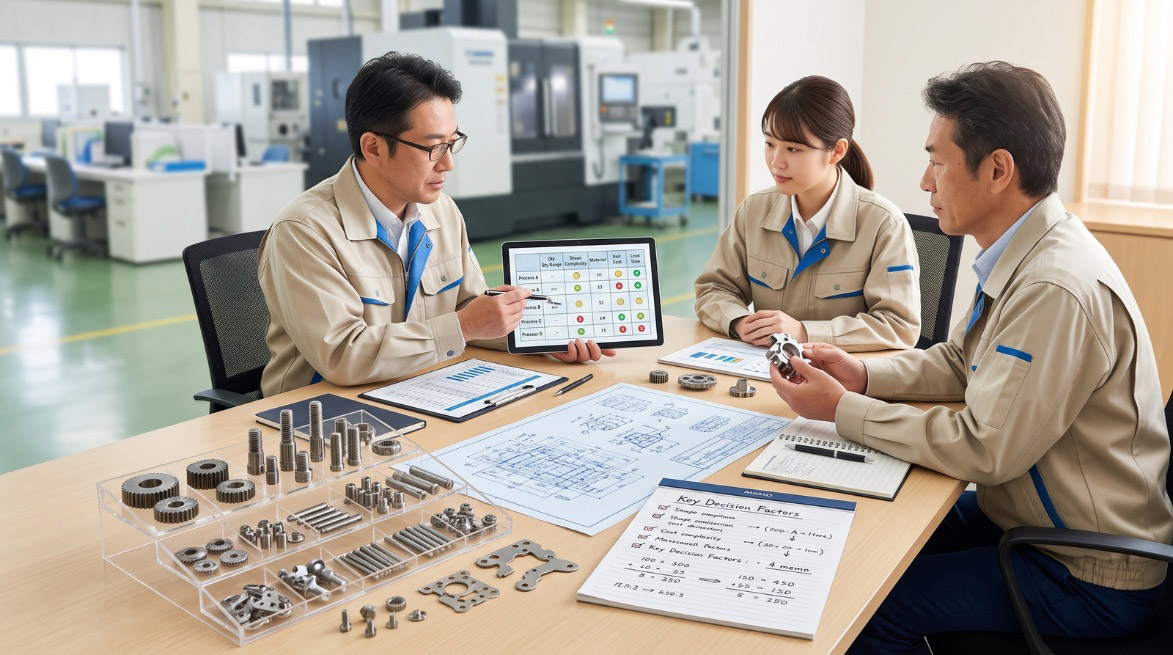
量産部品の加工方法は、数量だけでなく、形状、精度、材質、組立方法、納期、設計変更の可能性を総合的に見て選定します。ヘッダー加工、プレス加工、板金加工、溶接加工、アルミ型材加工を組み合わせることで、外注先との見積精度や品質安定の向上も期待できます。
3-1. 生産数量
生産数量は、金型を使う加工へ切り替えるかを判断する基本条件です。試作や少量生産では、レーザー切断、板金曲げ、汎用治具による溶接、既製アルミ型材の活用が柔軟です。
一方、数量が安定して増える場合は、プレス金型、溶接治具、専用検査治具の導入により、単価低減と品質安定を両立できる可能性があります。
- 試作段階は、設計変更に対応しやすい工法を選ぶ
- 初期量産では、金型費と需要見込みを比較する
- 継続量産では、工程集約と治具化を検討する
- 複数機種で共通化できる部品は、標準化を進める
3-2. 部品形状
部品形状は、工法選定の中心となる要素です。
回転対称に近いピンやボルト類はヘッダー加工、薄板のブラケットやカバーは板金曲げ・プレス加工、複数部材で構成される架台は溶接加工、軽量フレームはアルミ型材加工が候補になります。
形状を分割し、板金部品と溶接組立に置き換えることで、複雑な一体加工より調達しやすくなる場合もあります。ただし、部品点数が増えすぎると組立工数や管理負荷が増えるため、工程全体で比較することが重要です。
3-3. 要求精度
要求精度は、すべての寸法を高精度にするのではなく、機能上重要な寸法を明確にして考える必要があります。板金部品では穴位置、曲げ位置、平面度、外観面を整理し、溶接部品では取付面、直角度、歪み、溶接ビードの仕上げ条件を図面へ反映します。
重要寸法だけに治具、追加工、検査を集中させることで、必要品質を守りながら過剰品質を避けられます。この考え方は、金属加工のコストダウンと品質安定を両立するうえで有効です。
4. 板金・プレス・溶接を活用したコストダウン案
量産コストを見直す際は、冷間圧造だけでなく、板金加工、プレス加工、溶接加工、アルミ型材加工の活用も有効です。部品単体の加工方法ではなく、材料から組立、表面処理までの工程を見直すことで、調達コスト、納期、品質管理の負担を改善できる場合があります。
4-1. プレス化できるブラケット
ブラケット、取付金具、補強板、プレート部品などは、量産数量が見込める場合、レーザー切断や板金曲げからプレス加工への変更を検討できます。プレス金型を使うことで、抜き、穴あけ、曲げを連続化しやすく、形状が安定すれば量産単価を下げやすくなります。
| 項目 | 板金・レーザー中心 | プレス加工中心 |
|---|---|---|
| 初期費用 | 比較的抑えやすい | 金型費が必要 |
| 設計変更 | 対応しやすい | 金型修正が必要になりやすい |
| 量産単価 | 加工時間の影響を受けやすい | 数量増加で下げやすい |
| 品質安定 | 設備・段取り条件に左右される | 金型・治具で安定させやすい |
4-2. 板金曲げへの置き換え
厚板やブロック材から作っている取付部品でも、必要強度と形状を満たせるなら、板金の切断、穴あけ、曲げへ置き換えられる場合があります。
例えば、L字金具、コの字カバー、補強ブラケット、機器カバーなどは、板厚や曲げ形状を見直すことで、材料重量と加工時間を抑えられる可能性があります。
ただし、曲げR、曲げ方向、穴と曲げ線の距離、バリ方向、板厚公差を考慮しないと、組立時の干渉や寸法ばらつきが発生します。図面段階から板金加工に適した形状を検討することが重要です。
4-3. 溶接組立の工程設計
大型ブラケット、架台、フレーム、設備用ベースなどは、複数の板金部品を切断・曲げ加工し、溶接で組み立てる方法が有効です。一体部品として製作するよりも、材料調達や加工の自由度を高められる場合があります。
- 溶接箇所と必要強度を図面で明確にする
- 歪みを見込んだ部品構成と溶接順序を検討する
- 量産時は治具を活用して位置決めを安定させる
- 外観部はビード仕上げ、研磨、塗装条件を指定する
- 組立後に必要な穴あけやタップ加工の順序を整理する
アルミ型材加工では、溶接を使わずにブラケットやボルトで組み立てられるため、設備フレームや治具では短納期対応や改造のしやすさにつながります。
5. ヘッダー加工を含む量産工法の選定で確認したい要点
量産部品の工法選定では、ヘッダー加工、プレス加工、板金曲げ、溶接組立、アルミ型材加工を単独で比較するのではなく、製品全体の工程として検討することが重要です。
図面、仕様書、数量計画、品質条件を早い段階で整理し、金属加工の外注先へ共有することで、より精度の高い見積と実行しやすいコストダウン案につながります。
まとめ
量産部品のコストダウンでは、切削からヘッダー加工・冷間圧造への変更だけでなく、形状や数量に応じて板金、プレス、溶接、アルミ型材加工を組み合わせる視点が重要です。
ヘッダー加工は材料歩留まりと加工時間に優れ、一定数量以上では金型費を含めても単価低減が期待できます。一方、複雑形状や少量生産では切削が適する場合もあります。
ブラケットやカバーは板金曲げ・プレス化、架台や組立品は溶接治具による品質安定、設備部品はアルミ型材の活用も有効です。
図面・数量・材質・精度・表面処理・納期を整理し、切削ヘッダー加工を含む工程全体で比較することが、無理のない量産のコストダウンにつながります。